

Для выполнения отверстий в металле необходимо выбрать правильный тип сверла. Характеристики изделия основываются на параметрах просверливаемого металлического изделия. Сверла, предназначенные для мягких металлов, быстро изнашиваются и ломаются при сверлении твердых сплавов. Следовательно, для комфортного и качественного проведения работ необходимо выбрать правильную оснастку. Сегодня о типах сверл по металлу и критериях их выбора расскажет продавец-консультант «Леруа Мерлен» Фёдор Петров, г. Санкт-Петербург, Таллинское шоссе.
Конструктивные особенности
Каждое сверло состоит из трех основных частей – режущей, рабочей и крепежной. Режущая часть предназначена для прорезания металла, рабочая – для удаления стружки из отверстия, а крепежная часть, или хвостовик – для фиксации сверла в патроне инструмента.
Основные типы сверл по конструктивным особенностям:
Спиральные. Оптимальный вариант для выполнения глухих и сквозных отверстий различной глубины. Боковые канавки, расположенные вдоль сверла, предназначены для отвода стружки в ходе сверления. Спиральные сверла в форме цилиндра универсальны и применяются как в быту, так и на производстве.
Корончатые. Предназначены для создания отверстий большого диаметра. Представляют собой полый цилиндр с зубьями на кромке.
Конусные. Имеют форму ступенчатого или гладкого конуса . Используются для сверления металлических заготовок малой толщины. Характеризуются легкой центровкой и возможностью выполнения различных отверстий, диаметр которых определяется глубиной погружения сверла.
Плоские. Подразделяются на два основных типа - цельные и сборные. Их применение наиболее распространено для оснащения станков, реже - для ручного инструмента. Имеют узкую рабочую часть, за счет чего применяются для сверления небольших отверстий. Отличаются прочностью и доступной стоимостью. Не отводят стружку, поэтому нуждаются в регулярной очистке.
Классификация по типу хвостовика:
Цилиндрический. Наиболее распространенный тип, используемый для стандартного 3-кулачкогово патрона. Характеризуется риском проскальзывания при заклинивании в металле или при повышенной нагрузке на сверло.Трехгранный хвостовик. Сверла с хвостовиками такого типа могут зажиматься в стандартные 3-кулачковые патроны. Их преимуществом является возможность передавать большие вращающие моменты из-за стойкости к проворачиванию.
Шестигранный (НЕХ). Предназначен для установки в трехкулачковый патрон или посадочное отверстие на четверть дюйма. Жестко фиксируется в пазу, что исключает его прокручивание.
Конический (в том числе конус Морзе). Используется в сверлильных станках. Подбирается по размеру в соответствии с типом шпинделя.
По способу изготовления:
Цельные. Считается самым распространенным типом, используемым как для бытовых, так и для профессиональных нужд. Материал изготовления – быстрорежущая сталь. Твердосплавные цельные сверла отличаются долговечностью и термостойкостью и изготавливаются методом литья из быстрорежущей стали, а их наконечник – из сплава повышенной прочности ВК8.
Сварные. К данному типу относятся корончатые сверла. Изделие состоит из хвостовика и двух отдельных частей сверла, соединяемых посредством сварки.
Маркировка и нюансы выбора по цвету
Маркировка сверл представляет собой условное обозначение на хвостовике сверл, содержащее информацию о технических характеристиках изделия. Наиболее распространенной считается марка HSS (Hight Speed Steel), выполненная из быстрорежущей стали. У российских производителей такие сверла обозначаются маркой Р6М5.
Тип маркировки определяется размером сверл. Например, для изделий до 2 мм маркировка не предусмотрена, при диаметре до 3 мм указывается марка стали и размер поперечного сечения инструмента. На более крупных сверлах указывается диаметр, логотип производителя, марка стали и класс точности.
Размеры сверл:
|
Тип |
Длина |
Диаметр |
|
Короткие |
18-131 мм |
0,4-20 мм |
|
Средние |
19-205 мм |
0,3-20 мм |
|
Длинные |
56-254 мм |
1-20 мм |
|
Удлиненные |
Более 500 мм |
От 5 мм |
Цвет сверла свидетельствует о его качестве и способе обработки. Наиболее качественными и прочными считаются сверла с золотистых оттенков (HSS). Эти изделия проходят процедуру отпуска, улучшающую характеристики металла. Насыщенный золотой цвет (HSS-TiN) свидетельствует о наличии покрытия из нитрида титана – данный тип сверл считается лучшим инструментом для проведения работ за счет износо- и термостойкости (до +900°C) и снижению нагрева рабочей части при сверлении. Аналогичным цветом обладают сверла с трехслойным покрытием из алюмонитрида (HSS-TiALN), обладающие увеличенным в 5 раз техническим ресурсом по сравнению с предыдущим типом сверл. Фиолетово-черное покрытие карбонитрида титана (HSS-TiCN) отличается большей твердостью, чем нитрид титана.
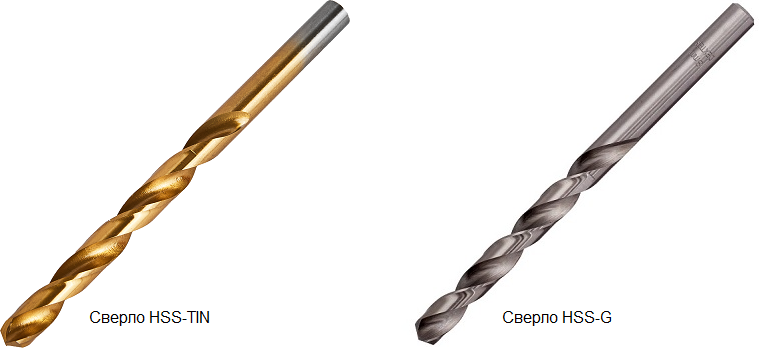
Сверла серого и черного цвета легко могут запутать покупателя. Дело в том, что серые сверла (HSS) относятся к самому бюджетному сегменту, не имеют дополнительного покрытия и подходят для разового выполнения работ, но в то же время серый цвет может свидетельствовать о прошедшей оксидной обработке. Сверла без покрытия можно затачивать без потери качества сверления. Яркий металлический блеск (HSS-G) обозначает шлифовку нитридом бора, повышающую износостойкость и производительность изделия для возможности сверления отверстий в вязких металлах на небольшую глубину.
Черный цвет сверлам придает парооксидирование (HSS-R), необходимое для повышения износостойкости и защиты от коррозии. Черный цвет имеют и сверла из высокоуглеродистой черной стали, непригодной для обработки металлов. Более подробную информацию о характеристиках изделия и его предназначении следует уточнить у продавцов-консультантов строительного гипермаркета.

Кобальтовые сверла (HSS-E, HSS-Co) можно отличить по коричнево-золотистому оттенку. Они имеют два типа – с процентным содержанием кобальта 5% и 9%. Такие изделия характеризуются высокой прочностью, красностойкостью и устойчивостью к температурным перепадам, благодаря чему, как и сверла из титановых сплавов, подходят для профессионального применения. Кобальтовые сверла предназначены для работы с наиболее твердыми металлами (например, нержавеющая сталь) и заготовками из углеродистой стали большой толщины.
Таблица совместимости сверл и обрабатываемых металлов:
|
Марка |
Совместимый материал заготовок |
|
HSS-R |
Мягкие марки сталей и алюминий. Прочность до 400 Н/мм2. |
|
HSS-G |
Углеродистая и легированная сталь, серый и ковкий чугун, сплавы с алюминием, графитом, медью, никелем, цинком, бронзой и латунью в составе. Прочность не выше 900 Н/мм2. |
|
HSS-G CO |
Углеродистая и нержавеющая сталь, термически обработанные, легированные, кислото-, тепло- и жаростойкие металлы. Прочность до 1100 Н/мм2. |
|
HSS-G TIAN/TIN |
Ковкий и серый чугун с шаровидным графитом, медные сплавы, литые стальные заготовки. Прочность не более 1100 Н/мм2. |
На что еще обратить внимание
Угол заточки. Данный параметр напрямую влияет на усилие, требуемое для проникновения сверла в металл, и на качество готового отверстия. При работе с жесткими сталями рекомендуемый угол при вершине сверла составляет 140°, задний угол - 7°. Для нержавеющей стали требуется угол вершины 135° и задний угол в 9°. Для глубокого сверления угол заточки составляет 130° и 9°, для чугуна – 118/90° и 12°, меди и сплавов - 100° и 12°, алюминия – 118° и 15°.
Точность. При отсутствии строгих требований к точности выполняемых работ можно взять сверло обычного типа (класса B и B1). Для производств с необходимостью соблюдения допусков подбирается изделие повышенного класса точности (A1), позволяющее выполнять отверстия с точностью до миллиметра.
Направление реза. Стандартный правосторонний рез предназначен для изготовления отверстий в металлических заготовках. Левосторонний рез используется для выкручивания крепежа, который невозможно удалить вручную.
Угол наклона канавки. Чем острее угол, тем лучше отводится стружка. При менее вертикальном наклоне канавок увеличивается жесткость сверла и прочность режущих кромок. Для прочных сталей и алюминиевых сплавов необходим угол 10-15°, для металлов средней прочности – 25-35°, для легированных и нержавеющих сталей – 35-40°.
Заключение
Сверло, тщательно подобранное в соответствии с необходимой к выполнению задачей, значительно повысит производительность проводимых работ и качество выполняемых отверстий. Правильный выбор изделия и его своевременное охлаждение, смазка и установка скорости вращения, в допустимых пределах, предотвратит его преждевременное затупление или поломку.