

Выбор необходимого оборудования
В большинстве случаев покупатель хочет получить уже готовое к употреблению и полностью настроенное на решение его проблем производство строительных материалов.
Как показывает практика, попытка самостоятельной сборки линии для резки металла методом конструктора зачастую оборачивается настоящим кошмаром и головной болью того, кто такое предложил. Компании-поставщики предлагают возможность проектирования линии, и было бы неправильно отказываться от такого предложения.
Современная линия продольной резки металла разрабатывается для решения какой-то одной проблемы. Она рассчитана для работы с листом заданной толщины – как правило, от 0,25 до 6 мм – и заданной ширины – от 600 до 2000 мм.
Как правило, станки могут работать в некоторых интервалах. Нам кажется удобной следующая разбивка станков по толщине листа: резка «тонкого» листа, толщиной до 2,0 мм; резка толщины 2,0-3,9 мм; резка листа толщиной свыше 3,9 мм.
Как правило, станки одного класса справляются с разрезанием листа разной толщины, укладывающейся в заданные интервалы. То же самое справедливо и для ширины профиля.
Попутно, ориентируясь на потребность заказчика, выбирается и грузоподъемность вспомогательных агрегатов. Современные разматывающие и грузоподъемные механизмы рассчитаны на работу с весами от нескольких сотен килограммов до 25-40 тонн.
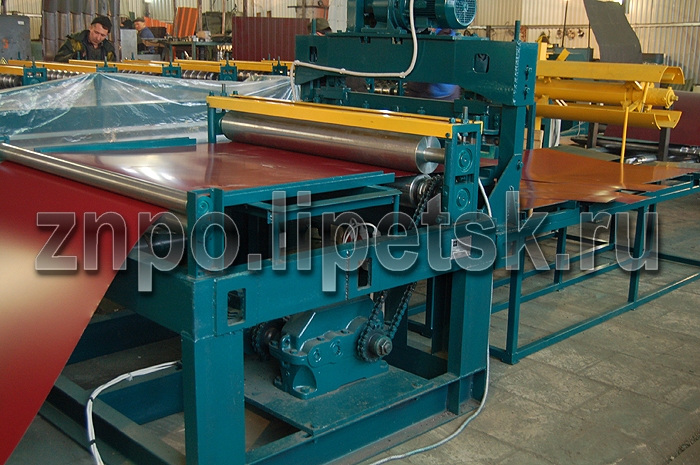
Как показывает практика, наибольшим спросом пользуются механизмы грузоподъемностью от нескольких тонн до 10-12 тонн. А вот материал, из которого изготовлен прокатный лист, не оказывает большого влияния на выбор оборудования.
Станок продольной резки металла с одинаковым успехом справится как с оцинкованной сталью, так и с алюминием, как с «чистым» сырьем, так и с металлом с нанесенным на его поверхность лакокрасочным или полимерным покрытием.
Высокое качество изготавливаемой продукции достигается во многом за счет синхронизации станов – того самого процесса, который не может быть достигнут при использовании станков от разных производителей при самостоятельной сборке.
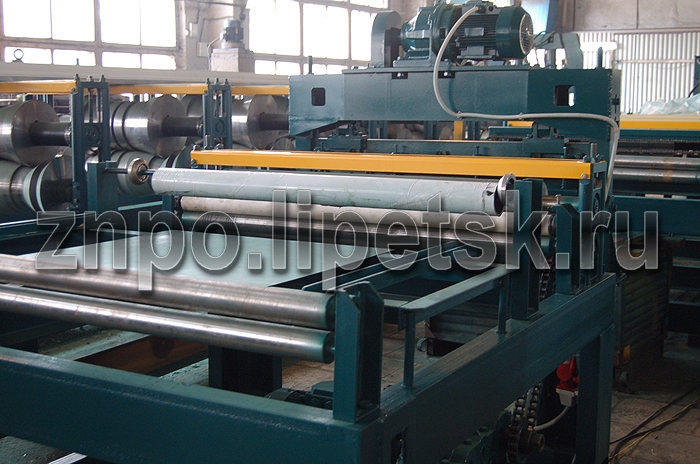
В стандартный набор поставляемого оборудования входят разматыватель и наматыватель рулонного металла, режущее и направляющее устройства, привод гидро-, пневмо- или электросистемы, пульт управления и прочее вспомогательное оборудование. С пульта управления задается техническое задание, а также производится корректировка работы станов. Пульт управления – это рабочее место оператора.
Установка и наладка линии продольной резки металла
После выбора необходимого оборудования встает вопрос о его доставке, монтаже и сервисном обслуживании. Т.к. все оборудование производится крупногабаритными узлами, то никаких особых трудностей по его монтажу быть не должно.
Как показывает практика, с монтажом справляются даже непрофессионалы. Тем не менее, в ряде случаев целесообразно заказать полный комплекс услуг по настройке агрегатов, особенно если речь идет о полной автоматизации цеха.
Так же стоит озаботиться о своевременном приобретении дополнительных частей, таких как запасные части и вспомогательные агрегаты – например, дополнительные дисковые ножи. Компании-поставщики предлагают и сервисное обслуживание своих промышленных станов по окончании традиционного гарантийного срока. Последний в большинстве случаев составляет 1 год.
В России доставка технологического оборудования традиционно производится на условиях, аналогичных FCA. Это значит, что производитель несет ответственность за доставляемый объект до сдачи его указанному покупателем перевозчику.
Следует особенно отметить два важных момента. Во-первых, это условия перехода риска гибели товара при погрузке. Риски несет производитель только в том случае, если отгрузка производится на его территории.
В любом другом случае за безопасность проведения ПРР отвечает либо сам покупатель, либо его уполномоченное лицо, которым может выступать в том числе и перевозчик. Обратите внимание: эти условия распространяются на все типы станков, в том числе и на прочее оборудование для резки металла.
Во-вторых, для транспортировки некоторых элементов потребуется привлечение особого типа автомобильного транспорта, приспособленного для перевозки крупногабаритных и тяжеловесных грузов, а также получения специальных разрешений от руководства местных отделов ГИБДД. В ряде случаев – особенно при отсутствии опыта проведения подобных перевозок – организацию всего комплекса работ лучше делегировать компании-производителю оборудования, если она предлагает услуги сооружения линии «под ключ».
Линии продольно-поперечной резки металла
Линия поперечной резки металла состоит из станка, штабелера, тележки и роликового стола, а также прочего оборудования, схожего по типу и назначению.
За редким исключением, когда при производстве стройматериалов акцент делается на каком-то одном типе резки – продольной или поперечной, – экономически выгоднее приобрести и использовать линию продольно-поперечной резки металла.
Для поперечной резки используются гильотины. Они обеспечивают точность отрезания заготовки в 1 мм, точность продольного разреза составляет 0,25 мм. Для осуществления такой резки используются ножи дискового типа. Как правило, при осуществлении продольно-поперечного отрезания отпадает необходимость в сматывании полученной заготовки в рулон. Поэтому традиционный наматыватель рулонов здесь отсутствует, зато в наличии штабелер и рольганг.
За работой производства следят сразу два оператора. Стоимость оборудования составляет порядка 1,5-2 миллионов рублей, сроки изготовления – 3-4 месяца. Полный его вес может превышать 80 тонн, а длина линии – 25 м.
В большинстве случаев покупатель хочет получить уже готовое к употреблению и полностью настроенное на решение его проблем производство строительных материалов.
Как показывает практика, попытка самостоятельной сборки линии для резки металла методом конструктора зачастую оборачивается настоящим кошмаром и головной болью того, кто такое предложил. Компании-поставщики предлагают возможность проектирования линии, и было бы неправильно отказываться от такого предложения.
Современная линия продольной резки металла разрабатывается для решения какой-то одной проблемы. Она рассчитана для работы с листом заданной толщины – как правило, от 0,25 до 6 мм – и заданной ширины – от 600 до 2000 мм.
Как правило, станки могут работать в некоторых интервалах. Нам кажется удобной следующая разбивка станков по толщине листа: резка «тонкого» листа, толщиной до 2,0 мм; резка толщины 2,0-3,9 мм; резка листа толщиной свыше 3,9 мм.
Как правило, станки одного класса справляются с разрезанием листа разной толщины, укладывающейся в заданные интервалы. То же самое справедливо и для ширины профиля.
Попутно, ориентируясь на потребность заказчика, выбирается и грузоподъемность вспомогательных агрегатов. Современные разматывающие и грузоподъемные механизмы рассчитаны на работу с весами от нескольких сотен килограммов до 25-40 тонн.
Как показывает практика, наибольшим спросом пользуются механизмы грузоподъемностью от нескольких тонн до 10-12 тонн. А вот материал, из которого изготовлен прокатный лист, не оказывает большого влияния на выбор оборудования.
Станок продольной резки металла с одинаковым успехом справится как с оцинкованной сталью, так и с алюминием, как с «чистым» сырьем, так и с металлом с нанесенным на его поверхность лакокрасочным или полимерным покрытием.
Высокое качество изготавливаемой продукции достигается во многом за счет синхронизации станов – того самого процесса, который не может быть достигнут при использовании станков от разных производителей при самостоятельной сборке.
В стандартный набор поставляемого оборудования входят разматыватель и наматыватель рулонного металла, режущее и направляющее устройства, привод гидро-, пневмо- или электросистемы, пульт управления и прочее вспомогательное оборудование. С пульта управления задается техническое задание, а также производится корректировка работы станов. Пульт управления – это рабочее место оператора.
Установка и наладка линии продольной резки металла
После выбора необходимого оборудования встает вопрос о его доставке, монтаже и сервисном обслуживании. Т.к. все оборудование производится крупногабаритными узлами, то никаких особых трудностей по его монтажу быть не должно.
Как показывает практика, с монтажом справляются даже непрофессионалы. Тем не менее, в ряде случаев целесообразно заказать полный комплекс услуг по настройке агрегатов, особенно если речь идет о полной автоматизации цеха.
Так же стоит озаботиться о своевременном приобретении дополнительных частей, таких как запасные части и вспомогательные агрегаты – например, дополнительные дисковые ножи. Компании-поставщики предлагают и сервисное обслуживание своих промышленных станов по окончании традиционного гарантийного срока. Последний в большинстве случаев составляет 1 год.
В России доставка технологического оборудования традиционно производится на условиях, аналогичных FCA. Это значит, что производитель несет ответственность за доставляемый объект до сдачи его указанному покупателем перевозчику.
Следует особенно отметить два важных момента. Во-первых, это условия перехода риска гибели товара при погрузке. Риски несет производитель только в том случае, если отгрузка производится на его территории.
В любом другом случае за безопасность проведения ПРР отвечает либо сам покупатель, либо его уполномоченное лицо, которым может выступать в том числе и перевозчик. Обратите внимание: эти условия распространяются на все типы станков, в том числе и на прочее оборудование для резки металла.
Во-вторых, для транспортировки некоторых элементов потребуется привлечение особого типа автомобильного транспорта, приспособленного для перевозки крупногабаритных и тяжеловесных грузов, а также получения специальных разрешений от руководства местных отделов ГИБДД. В ряде случаев – особенно при отсутствии опыта проведения подобных перевозок – организацию всего комплекса работ лучше делегировать компании-производителю оборудования, если она предлагает услуги сооружения линии «под ключ».
Линии продольно-поперечной резки металла
Линия поперечной резки металла состоит из станка, штабелера, тележки и роликового стола, а также прочего оборудования, схожего по типу и назначению.
За редким исключением, когда при производстве стройматериалов акцент делается на каком-то одном типе резки – продольной или поперечной, – экономически выгоднее приобрести и использовать линию продольно-поперечной резки металла.
Для поперечной резки используются гильотины. Они обеспечивают точность отрезания заготовки в 1 мм, точность продольного разреза составляет 0,25 мм. Для осуществления такой резки используются ножи дискового типа. Как правило, при осуществлении продольно-поперечного отрезания отпадает необходимость в сматывании полученной заготовки в рулон. Поэтому традиционный наматыватель рулонов здесь отсутствует, зато в наличии штабелер и рольганг.
За работой производства следят сразу два оператора. Стоимость оборудования составляет порядка 1,5-2 миллионов рублей, сроки изготовления – 3-4 месяца. Полный его вес может превышать 80 тонн, а длина линии – 25 м.